+86-15371769898
 [email protected]
+86-15371769898[email protected]Kalvopuristuslinjalla lämmitystela voi näyttää yksinkertaiselta terässylinteriltä, mutta kun reunavyöhyke on 8°C viileämpi kuin keskusta, käyttäjä nostaa asetusarvoa ja lopputuotteesta tulee liian pehmeää. Tuo lämpötilaero ei ole ohjausjärjestelmän vika. Se on mekaaninen vika lämmön siirtymisessä telan sisällä. Lämpötelat toimivat muuntamalla lämmönlähteen kontrolloiduksi pintalämpötilaksi sisäisen väliaineen kautta, ja tämän muuntamisen laatu määräytyvät kulkuväylillä, seinämän paksuudella ja koneistustoleransseilla.
Kolme yleistä lämmönlähdettä ovat lämpööljy, höyry ja sähkölämmityselementit. Öljylämmitetyssä telassa pumppu työntää kuumaa öljyä pyörivän liitoksen läpi telan sisällä olevaan kierrekanavaan tai rengasmaiseen onteloon. Kun öljy liikkuu kanavaa pitkin, se menettää lämpöä sisäseinään, ja seinä johtaa lämmön ulkopintaan. Paluuöljy palaa ulkoiseen lämpökeskukseen, jossa se lämmitetään ja kierrätetään. Höyrylämmitteinen tela toimii samalla periaatteella, mutta käyttää piilevää lämpöä järkevän lämmön sijaan. Sähköinen lämpötela käyttää ytimeen työnnettyjä patruunalämmittimiä, ja lämpötilaa ohjataan lähellä pintaa sijaitsevalla termoparilla.
| Lämmitysmenetelmä | Tyypillinen alue | Keskeinen etu | Varo |
|---|---|---|---|
| Lämpööljyn kierto | 100 - 350 °C | Tasainen lämmönjako | Öljyn hajoaminen ja sisäiset kerrostumat |
| Sähkökasetti | 50 - 250 °C | Nopea lämpötilavaste | Kuuma nauha, jos elementit on sijoitettu huonosti |
| Steam | 100 - 180 °C | Korkea lämpökapasiteetti | Kondenssiveden poisto ja korroosio |
Lämmitysaineen valinta muuttaa vasteaikaa ja riskiprofiilia. Pieni öljypiiri, jolla on suuri virtausnopeus, voi saavuttaa 200 °C noin 20 minuutissa, mutta se vaatii pyörivän liitoksen, jonka on vastustettava vuotoja ja painepiikkejä. Höyryjärjestelmä voi tuottaa suuria määriä lämpöä lyhyessä ajassa, mutta se tarvitsee myös lauhteenloukun estääkseen veden vangitsemasta osaa telan pinnasta. Sähköpatruunalämmittimet reagoivat nopeammin ja tarjoavat yksilöllisen lämpötilansäädön, mutta niitä on vaikeampi vaihtaa tuotantotelan sisällä ja ne ovat herkempiä paikalliselle ylikuumenemiselle.
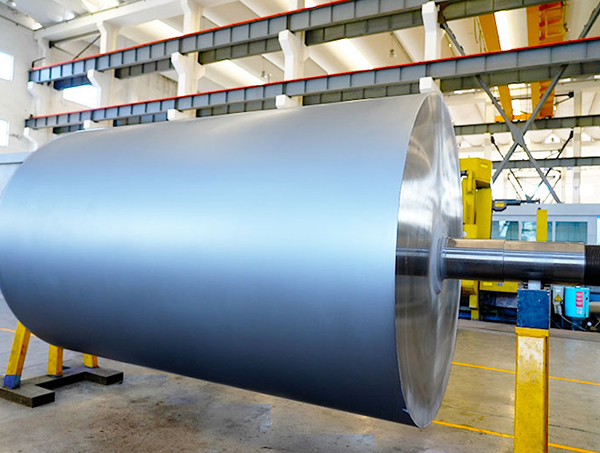
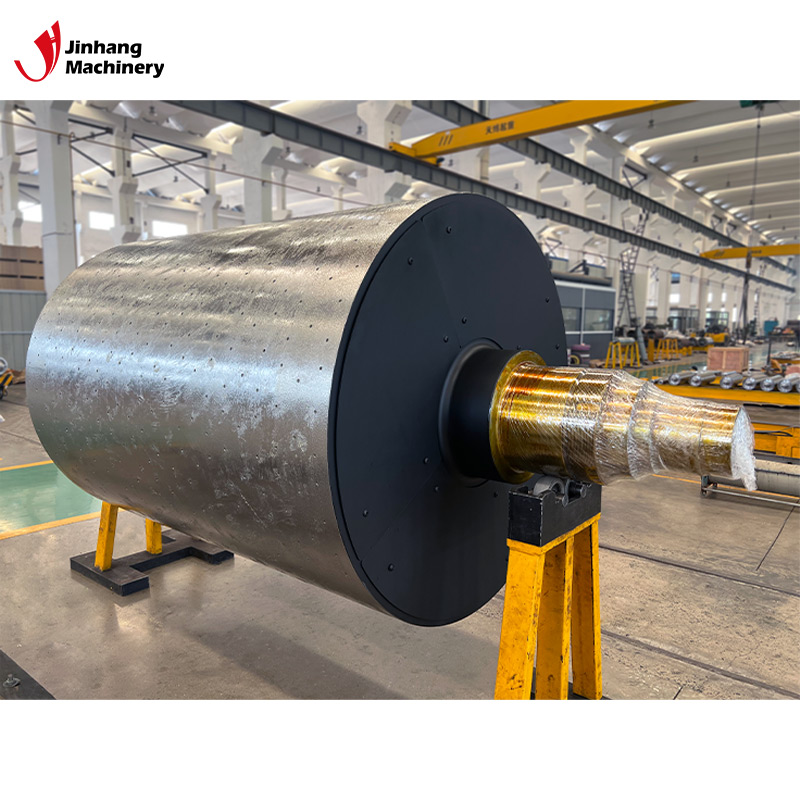 Korroosionkestävä öljylämmitteinen tela tasaiseen lämmönsiirtoon Tämä tela yhdistää korroosionkestävyyden öljyä johtavaan järjestelmään lämmön tasaisen jakautumisen takaamiseksi, mikä tekee siitä luotettavan valinnan, kun kosteus tai kemikaalit haastavat paperi-, tekstiili- tai pakkauslinjojen vakiovarusteet. Näytä tuote →
Lämpötilan tasaisuus on lämpötelan todellinen testi. Tyypillinen päällystys- tai laminointitelan spesifikaatio on pintalämpötilan toleranssi ±3°C. Tämä toleranssi voidaan saavuttaa vain, jos sisäkanava on koneistettu yhtenäisellä poikkileikkauksella koko pinnalla. Jos reiän vaihtelu on 0,2 mm päästä toiseen, öljyn nopeus muuttuu ja paikallinen lämmönsiirtokerroin muuttuu. Tuloksena on lämmin paikka lähellä yhtä päiväkirjaa ja viileämpi lähellä vastakkaista päiväkirjaa.
Seinämän paksuus edistää myös tasaisuutta. Paksumpi seinä tasoittaa lämmönlähteen lämpötilapiikkejä, mutta lisää myös energiaa, joka tarvitaan telan saattamiseksi lämpötilaan. Ohuempi seinä reagoi nopeammin, mutta on herkempi kuumalle öljylle. Monissa tapauksissa peililämmitystela valitaan juuri siksi, että se tasapainottaa nopean vasteen pinnan vakauden kanssa. Sama tasapaino pätee pinnan viimeistelyyn: kromattu tai peilipintainen pinta antaa tasaiset irrotusominaisuudet kalvoille ja pinnoitetuille tuotteille.
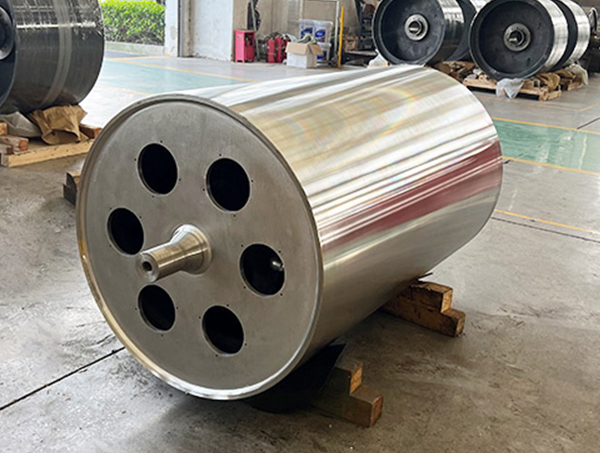
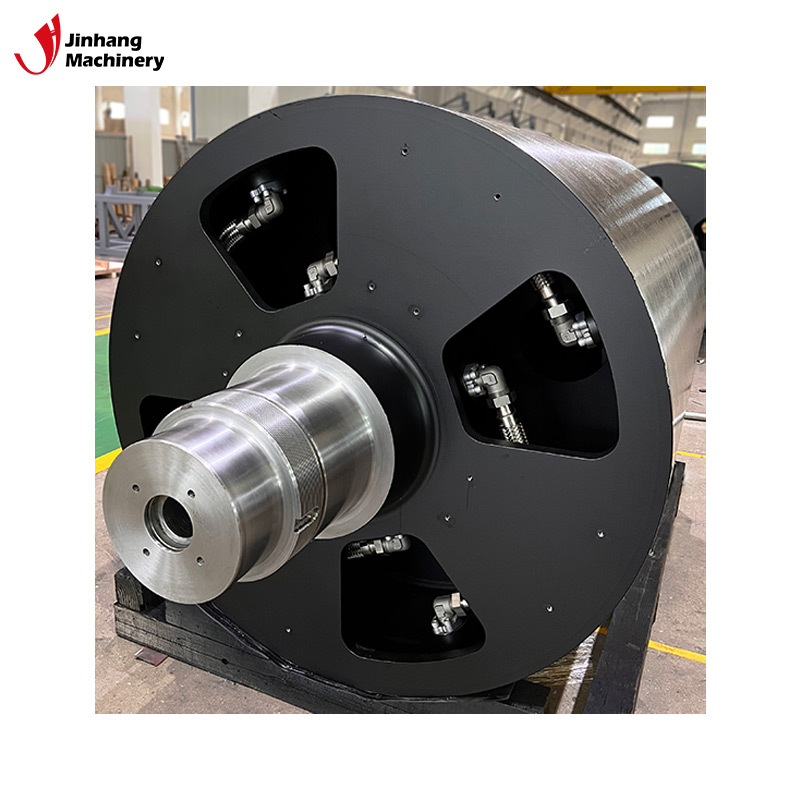 Peiliviimeistelty lämmitystela korkealla lämmönjohtavuudella Sen peilipinta ja erinomainen lämmönjohtavuus tukevat nopeaa vastetta ja tasaista lämmitystä, mikä sopii kalvolaminointi- tai pinnoitusprosesseihin, jotka vaativat sekä tarkkaa lämpötilan säätöä että tasaista viimeistelyä. Näytä tuote →
Todellisuudessa lämpötelat epäonnistuvat tavoilla, jotka eivät ole ilmeisiä käynnistyksen yhteydessä. Ensimmäinen ongelma on lämpölaajeneminen. Kun hiiliteräsrulla lämpenee 25°C:sta 250°C:een, akseli ulottuu useita millimetrejä. Jos laakeripesää ja päätytiivisteitä ei ole suunniteltu tätä kasvua varten, rulla voi kehittää aksiaalivoimaa, joka kuluttaa laakerin viikoissa. Toinen ongelma on sisäinen tukos. Öljyjärjestelmässä hajoanut öljy muodostaa lakkaa kanavan seinämiin. Tämä lakka toimii eristeenä, joten tela tarvitsee korkeamman öljyn lämpötilan saavuttaakseen saman pintalämpötilan, mikä sitten kiihdyttää hajoamista.
Kolmas vika liittyy höyryllä lämmitettyyn telaan, jonka sisäkanava on syöpynyt. Lauhde ja happi muodostavat ajan myötä pistesyöpymiä, ja tuloksena oleva vuoto voi saastuttaa pinnoitetun tuotteen. Elintarvikkeissa tai lääketieteellisissä sovelluksissa se on vakava laaturiski. Ruostumattomasta teräksestä valmistettu kuumennustela, jossa on korkeita lämpötiloja kestävä laatu, vähentää tätä riskiä käyttämällä materiaaleja, jotka sietävät hapettumista ja altistumista korkeille lämpötiloille.
Dynaaminen tasapaino on toinen tekijä, joka usein jätetään huomiotta. 300°C:ssa pienetkin poikkeamat kanavan sisäseinämän paksuudessa voivat muodostaa epäkeskomassaa. Kun tela pyörii nopeudella 1000 rpm, massaepätasapaino ravistaa koko rainalinjaa. Lämpökäsittelyn jälkeen koneistetun ja tasapainotetun telan tärinä on paljon pienempi kuin osista ilman lopputasapainon tarkistusta kootulla telalla.
Valintaprosessin tulisi alkaa mitattavissa olevista ehdoista, ei yleisestä luettelosta. Esitä kolme kysymystä: Mikä on vaadittu prosessilämpötila? Mikä on lämpenemisaika, jonka linja sietää? Mikä materiaali juoksee pintaa vasten? Näistä vastauksista valmistaja voi päättää kiillotetun teräspinnan, peilipinnan, kromatun pinnan tai korroosionkestävän ruostumattoman teräksen välillä. Kun rainaa pinnoitetaan suurella nopeudella, peililämmitystela on usein paras istuvuus, koska se antaa tasaisen irtoamisen ja puhtaan, tasaisen kiilteen.
Prosesseissa, joissa käytetään erittäin happamia tai emäksisiä pinnoitteita, ruostumattomasta teräksestä valmistettu kuumennustela, jossa on korkeaa lämpötilaa kestävä laatu, on edullinen. Elintarvikelaatuisissa prosesseissa telan on mahdollistettava perusteellinen puhdistus ja tarkastus. varten nopeat tulostuslinjat , pinnan viimeistely ja samankeskisyys ovat tärkeämpiä kuin absoluuttinen lämpötilaluokitus. Kaikissa tapauksissa toimittajan tulee pystyä toimittamaan lämpöprofiilitesti tai dokumentoitu pintalämpötilamittaus vastaavalta telalta.
Nämä neljä rajaa määräävät, voiko varastotela toimia vai tarvitaanko mukautettua suunnittelua. Monissa tapauksissa paras tapa välttää kallis virhe on toimittaa telan valmistajalle todelliset linjaolosuhteet ja pyytää laskettu suorituskykyraportti ennen tilaamista.
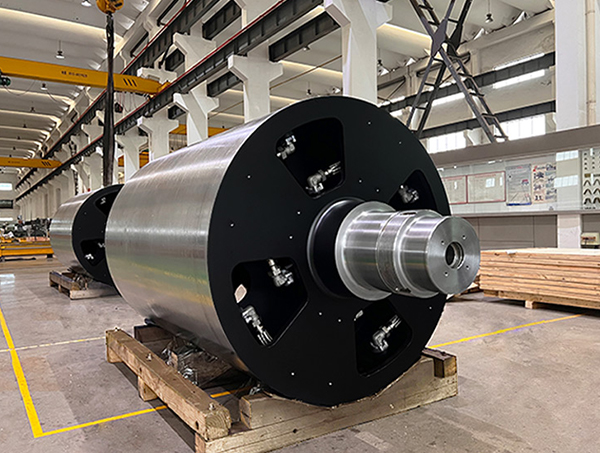
Ruostumattomasta teräksestä valmistettu lämmitystela korkean lämpötilan huoltoon Tämä ruostumattomasta teräksestä valmistettu tela säilyttää lujuuden ja kestää korroosiota korkeissa lämpötiloissa tarjoten kestävän vaihtoehdon kuivaus- tai kalenteritoimintoihin, joissa lämpö ja puhtaus ovat tärkeitä. Näytä tuote → Mukautettu lämpötela alkaa piirustuksesta tai laitespesifikaatiosta. Suunnittelutiimi laskee tarvittavan lämmönsyötön, sisäkanavan geometrian ja seinämän paksuuden. Rullarunko sorvataan raskaalla sorvilla, sisäkanavat porataan tai porataan ja pinta hiotaan haluttuun karheuteen. Hyvin varustetussa konepajassa tela menee sitten dynaamiseen tasapainotukseen ja painetestaukseen ennen kuin se saavuttaa lopullisen tarkastusvaiheen.
Esimerkiksi pakkauslaminaattorissa käytettävä lämmitystela, jonka halkaisija on 200 mm, vaatii lämmönlähteen reiän, sileän ulkopinnan, jonka karheus on Ra 0,2 mikrometriä, ja dynaamisen tasapainoluokan G2,5. Jos jokin näistä tiedoista puuttuu, kuluttaja näkee tuloksena ryppyisen rainan, epätasaisen liiman tai ennenaikaisen laakerin rikkoutumisen. Siksi paras vastaus kysymykseen "miten lämpötelat toimivat" ei ole lämmitysaineen kuvaus. Se on lämmönsiirron fysiikan ja valmistustieteen yhdistelmä.
Samat periaatteet pätevät kaikentyyppisiin teloihin, jotka tarvitsevat tarkkaa lämpötilan säätöä. Olipa tela peililämmitystela, korroosionkestävä öljyä johtava lämmitystela tai ruostumattomasta teräksestä valmistettu kuumennustela, sisägeometria ja ulkopinta on suunniteltava yhdessä. Yhden parametrin muutos ilman muiden säätämistä luo uuden hotspotin tai tukkeutuneen virtausreitin.
Jopa hyvin suunnitellulla telalla huoltotottumukset määräävät, kuinka kauan lämpötilaprofiili pysyy vakaana. Tärkein tehtävä on lämpöaineen valvonta. Tarkista öljyjärjestelmien viskositeetti ja happoarvo säännöllisin väliajoin. Korkea happoluku osoittaa, että öljy hapettuu, ja muodostuva liete vähentää lämmön kulkua. Tarkista höyryjärjestelmien osalta lauhteen paluuputki ja höyrylukot. Epäonnistunut loukku päästää kondenssivettä takaisin telaan ja alaosa jäähtyy.
Myös telan pinta on tarkastettava. Karkea, naarmuuntunut peilipinta luo kitkaa, joka vetää materiaalia ja nostaa paikallista lämpötilaa. Pinnan uudistaminen tai uudelleenhionta voi palauttaa irrotusominaisuudet. Suurnopeusradalla nämä tarkastukset voidaan ajoittaa suunniteltuihin seisokkeihin sen sijaan, että odotettaisiin vikaa.
Käytännöllinen takeaway on yksinkertainen: lämpötela on tarkkuuslämmönvaihdin, joka on naamioitu sylinteriksi. Sen suorituskyky määräytyy kanavan sisäisen geometrian, seinämän paksuuden, pinnan viimeistelyn ja dynaamisen tasapainon perusteella. Jos telan toimittaja pystyy osoittamaan hallitsevansa näitä muuttujia, tela tarjoaa prosessisi tarvitseman tasaisen pintalämpötilan. Linjaoperaattoreille ja ostajille kysymys ei ole vain siitä, minkä tyyppistä öljyä tai lämmitintä käytetään, vaan se, kuinka telan runko on rakennettu sen ympärille. Keskustele nykyisestä rullakokoonpanostasi insinööritiimimme toleranssien tarkistamiseksi ennen yksikön vaihtamista.
Omistettu erimuotoisten telojen kehittämiseen ja valmistukseen erilaisilla rullarakenteilla.
Puhelin: +86-15371769898
Sähköposti: [email protected]
Lisää: 9 Lifa Avenue, Chengdongin kaupunki, Haian County, Nantong City, Jiangsun maakunta, Kiina
Copyright© 2025 Jiangsu Jinhang Machinery Manufacturing Co., Ltd. Kaikki oikeudet pidätetään.