+86-15371769898
 [email protected]
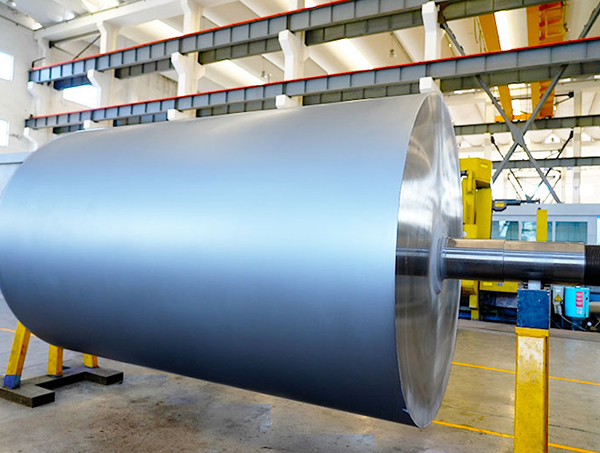
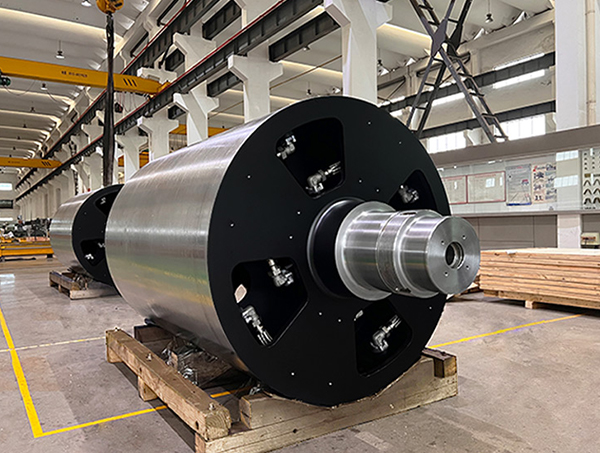
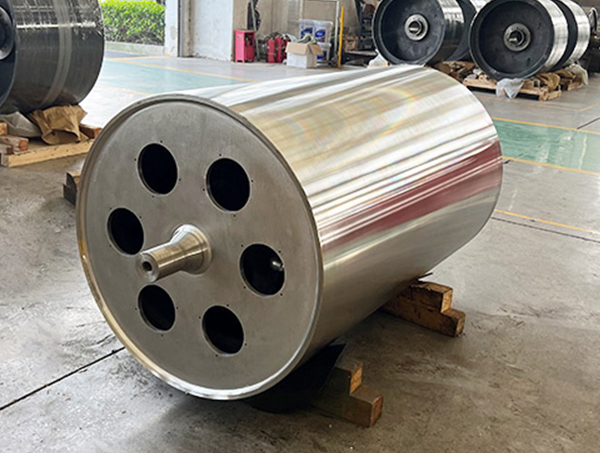
+86-15371769898[email protected]An anilox rulla on tarkasti suunniteltu annostelulaite, joka on peitetty tuhansilla mikroskooppisilla kennoilla, jotka keräävät kontrolloidun määrän mustetta ja siirtävät sen tasaisesti painolevylle fleksopainatuksessa. Jokainen kenno toimii pienenä kiinteän tilavuuden säiliönä, ja musteen kokonaiskapasiteetti mitataan miljardia kuutiometriä neliötuumaa kohti (BCM) , tyypillisesti alkaen 1,2-12 BCM tulostussovelluksesta riippuen. Rullan solujen määrä tai rivinäyttö - yleensä välillä 200 ja 1 200 riviä tuumalla (LPI) — määrittää, kuinka hieno tai karkea musteen mittaus on, mikä vaikuttaa suoraan tulostustarkkuuteen, värien tiheyteen ja yleiseen tulostuslaatuun. Koska anilox-tela säätelee tarkasti, kuinka paljon mustetta saavuttaa substraatin, se toimii vaikuttavimpana komponenttina fleksotulostuksen yhtenäisyyden määrittämisessä, minkä vuoksi sitä kutsutaan usein ns. "flexopainatuksen sydän."
Ymmärtääksesi, miksi anilox-tela on niin kriittinen, se auttaa näkemään sen aseman laajemmassa fleksotulostuksen työnkulussa.
Tyypillisessä fleksopuristimessa anilox-tela pyörii mustekammion tai musteastian läpi täyttäen pintasolunsa nestemäisellä musteella. Kaavinterä kaapii sitten ylimääräisen musteen telan tasaiselta pinnalta jättäen mustetta vain kaiverrettujen solujen sisään. Sitten tela siirtää tämän tarkasti mitatun mustekalvon fleksopainolevyn kohotetulle pinnalle, joka puolestaan levittää sen alustalle - olipa kyse kalvosta, paperista, aaltopahvista tai muusta materiaalista.
Koska kaavinterä poistaa kaiken musteen solujen ulkopuolelta, levylle siirretty tilavuus määräytyy lähes kokonaan kennon geometrian eikä puristusnopeuden tai musteen viskositeetin mukaan. Tämä tekee anilox-mittauksesta niin toistettavan – toisin kuin muut musteensyöttöjärjestelmät, sama tela siirtää lähes identtisen mustemäärän ajon jälkeen , edellyttäen, että solut pysyvät puhtaina ja vahingoittumattomina.
Kolme toisiinsa liittyvää spesifikaatiota määrittelevät anilox-telan suorituskyvyn: viivaseula, kennotilavuus ja kennokulma. Näiden määrittäminen tiettyyn sovellukseen on keskeistä tarkan ja yhtenäisen tulosteen saavuttamiseksi.
Viivaseula viittaa solujen määrään lineaarista tuumaa kohti rullan pinnalla. Korkeamman rivin seulat tuottavat hienojakoisempia, useampia soluja, jotka sopivat yksityiskohtaiseen prosessitulostukseen, kun taas alemman rivin seulat käyttävät suurempia soluja, jotka sopivat yksiväriseen peittoon. Rulla, jossa 800-1 200 LPI on tyypillistä hienoprosessin värityölle, kun taas 200-400 LPI telat ovat yleisiä aaltopahvipakkausten raskaan kiinteän musteen peittämiseen.
Solun tilavuus määrittää kunkin solun sisältämän ja toimittaman musteen todellisen määrän. Yleissääntönä on, että viivanäytön ja solun tilavuus liittyvät käänteisesti toisiinsa – hienompiin soluihin mahtuu yksittäin vähemmän mustetta, kun taas karkeampiin soluihin mahtuu enemmän. Oikean BCM:n valitseminen tietylle mustetyypille ja alustalle on välttämätöntä; liian pieni tilavuus tuottaa haalistuneita värejä, kun taas liian suuri määrä voi aiheuttaa pisteen vahvistusta ja kuvan vääristymistä.
Solut on tyypillisesti kaiverrettu kohtaan a 60 asteen kulmassa suhteessa telan akseliin, konfiguraatio, joka on valittu optimoimaan musteen vapautuminen ja minimoimaan häiriökuvioita (moiré), kun päälle painetaan useita värierotteluja. Jotkut erikoissovellukset käyttävät vaihtoehtoisia kuvakulmia tiettyjen tulostuslaatuhaasteiden ratkaisemiseksi.
Anilox-telan pintamateriaali on kehittynyt merkittävästi, ja nykyaikaista tuotantoa hallitsee hyvästä syystä toinen teknologia.
| Ominaista | Kromikaiverrettu | Keramiikkapinnoitettu (laserkaiverrettu) |
|---|---|---|
| Suurin rivinäyttö | Jopa noin 400-500 LPI | Jopa 1 200 LPI |
| Pinnan kovuus | Kohtalainen | Erittäin korkea, erinomainen kulutuskestävyys |
| Käyttöikä | Lyhyempi, kuluttavampi | Huomattavasti pidempi, usein vuosia käytössä |
| Solun tarkkuus | Alemmat, mekaaniset kaiverrusrajat | Korkeampi laserkaiverrus mahdollistaa hienosäädön |
| Tyypillinen käyttö tänään | Pääosin vanhoja/vanhoja laitteita | Alan standardi nykyaikaisille fleksopuristimille |
Lasertekniikalla kaiverretuista keraamisilla pinnoitteilla teloista on tullut hallitseva standardi, koska niiden pintakovuus – tyypillisesti 9 Mohsin asteikolla , lähellä timanttia – tarjoaa paljon paremman kestävyyden kaavinterien ja hankausmusteiden aiheuttamaa hankausta vastaan kuin kromi.
Anilox-telan keskeinen rooli käy selväksi, kun ottaa huomioon, kuinka monta loppupään tulostuslaatuongelmaa juontaa juurensa suoraan siihen.
Koska levylle toimitetun musteen määrä määräytyy lähes kokonaan kennogeometrian mukaan, anilox-tela määrittää tehokkaasti tulostusvärien tiheyden ja kylläisyyden ennen kuin muste edes saavuttaa alustan. Puristusnopeuden tai musteen koostumuksen säätäminen voi vain hienosäätää tuloksia telan BCM-luokituksen määrittämien rajojen sisällä.
Hienot yksityiskohdat ja prosessivärien toisto riippuvat painolevyn kuvaelementtien resoluutiota vastaavasta solumäärästä. Yhteensopimattomuus – kuten karkean seulatelan käyttö hienoja puolisävyjä varten – johtaa huonoon pistemuodostukseen ja kuvan yksityiskohtien menettämiseen levyn tai musteen laadusta riippumatta.
Koska kennotilavuus on kiinteä fyysinen ominaisuus, hyvin huollettu anilox-tela varmistaa tasaisen musteen siirron tuotantosarjojen välillä. kymmeniä tuhansia metrejä , mikä on välttämätöntä värien vastaavuuden säilyttämiseksi suurissa pakkauksissa tai etikettitilauksissa.
Jopa hyvin määritelty anilox-tela voi tuottaa huonoja tulostustuloksia, jos sitä ei huolleta kunnolla. Näiden ongelmien varhainen tunnistaminen estää kalliit tulostusvirheet.
Kennojen geometrian vaatiman tarkkuuden vuoksi asianmukainen huolto on välttämätöntä tulostuslaatuinvestoinnin suojaamiseksi ajan mittaan.
Päivittäinen puhdistus jokaisen tuotantoajon jälkeen sopivilla liuottimilla estää mustetta kuivumasta ja kovettamasta solujen sisällä. Ultraäänipuhdistusjärjestelmät voivat palauttaa solun tilavuuden vahingoittamatta keraamista pintaa, jos kasaantuminen on voimakkaampaa. Tämä menetelmä on yhä yleisempi suurien tulostusmäärien tulostuksessa.
Painoliikkeet tarkistavat tyypillisesti anilox-suorituskyvyn käyttämällä videomikroskopiaa tai laserprofilometriaa todellisen solun tilavuuden mittaamiseksi alkuperäisiin vaatimuksiin verrattuna, koska tilavuushäviö 10 % tai enemmän voi vaikuttaa huomattavasti värin yhtenäisyyteen ja tyypillisesti ilmoittaa puhdistuksen tai kunnostuksen tarpeesta.
Anilox-tela ansaitsee maineensa fleksopainatuksen sydämenä, koska se on yksittäinen komponentti, joka on suorimmin vastuussa musteen määrän, tulostustarkkuuden ja värien yhtenäisyyden hallinnasta tuotantoajon aikana. Oikean viivanäytön, solun tilavuuden ja pintamateriaalin valitseminen tiettyä sovellusta varten – yhdessä kurinalaisten puhdistus- ja tarkastusrutiinien kanssa – on usein ero ennustettavan, korkealaatuisen tulosteen ja pysyvien, vaikeasti diagnosoitavien tulostusvirheiden välillä. Anilox-tela on lähes aina ensimmäinen paikka, johon kannattaa etsiä tulostustoimintoja, joissa arvioidaan laitepäivityksiä tai vianetsintä laatuongelmia.
Omistettu erimuotoisten telojen kehittämiseen ja valmistukseen erilaisilla rullarakenteilla.
Puhelin: +86-15371769898
Sähköposti: [email protected]
Lisää: 9 Lifa Avenue, Chengdongin kaupunki, Haian County, Nantong City, Jiangsun maakunta, Kiina
Copyright© 2025 Jiangsu Jinhang Machinery Manufacturing Co., Ltd. Kaikki oikeudet pidätetään.